

ধূসর ঢালাই লোহা বহু শতাব্দী ধরে বালির ছাঁচে ঢেলে দেওয়া হয়েছে, তবুও ক্রেতারা যে প্রশ্নগুলি জিজ্ঞাসা করেন তা সবেমাত্র পরিবর্তিত হয়েছে: আসলে চুল্লিতে কী যায়, কার্বন কীভাবে ফ্লেক গ্রাফাইট হিসাবে শেষ হয় এবং কেন "একই" গ্রেড উত্পাদনকারী দুটি ফাউন্ড্রি এমন অংশ সরবরাহ করে যা এত আলাদাভাবে আচরণ করে?
আমরা 2006 সাল থেকে শিল্প গ্রাহকদের জন্য লোহার উপাদান ঢালাই করছি, এবং সৎ উত্তর হল যে ধূসর লোহা হল একটি সহজ উপাদান যা অনুমান করার জন্য খুব কম জায়গা সহ একটি প্রক্রিয়া দ্বারা তৈরি করা হয়। চার্জ প্রস্তুতি থেকে চূড়ান্ত পরিদর্শন পর্যন্ত যে কোনো গুরুতর ফাউন্ড্রি অনুসরণ করে নিচের ধাপগুলো।
কী ধূসর কাস্ট আয়রনকে "ধূসর" করে তোলে
ধূসর ঢালাই লোহা হল একটি লোহা-কার্বন খাদ যা ইস্পাতের চেয়ে অনেক বেশি কার্বন ধারণ করে, সাধারণত 3.0 থেকে 3.8 শতাংশ কার্বন একত্রে 1.8 থেকে 2.8 শতাংশ সিলিকন এবং অল্প পরিমাণে ম্যাঙ্গানিজ, সালফার এবং ফসফরাস থাকে। সিলিকন রেসিপিটির শান্ত নায়ক: এটি কার্বনকে দ্রবণ থেকে বের করে দেয় তাই এটি লোহার সাথে শক্ত সিমেন্টাইটে মিলিত হওয়ার পরিবর্তে গ্রাফাইট গঠন করে।
যেহেতু ধাতবটি বালির ছাঁচের ভিতরে ধীরে ধীরে ঠান্ডা হয়, সেই গ্রাফাইটটি ফ্লেক্সে পরিণত হয়। ফ্লেক্সগুলি ফ্র্যাকচারের মুখের গাঢ় ধূসর রঙ দেয় এবং উপাদানটির মূল্যবান প্রায় প্রতিটি সম্পত্তির আকার দেয়। তারা ধাতব ম্যাট্রিক্সকে বাধা দেয়, তাই প্রসার্য শক্তি এবং প্রসারণ পরিমিত থাকে, তবে তারা কম্পন শোষণ করে, দ্রুত তাপ ছড়িয়ে দেয় এবং লেদ দিয়ে পরিষ্কারভাবে চিপগুলি ভেঙে দেয়। মেশিন বেস, হাউজিং, ব্রেক ড্রাম এবং পাম্প বডির জন্য, সেই ট্রেড-অফ ঠিক যা ডিজাইনার চান।
প্রথম ধাপ: চার্জ মিক্স তৈরি করা
প্রতিটি তাপ একটি রেসিপি হিসাবে শুরু হয়. একটি সাধারণ চার্জ তিনটি স্ট্রিমকে মিশ্রিত করে:
- পিগ আয়রন, যা একটি সামঞ্জস্যপূর্ণ কার্বন এবং সিলিকন বেস প্রদান করে।
- ফাউন্ড্রি রিটার্ন যেমন রানার, রাইজার এবং প্রত্যাখ্যাত কাস্টিং, উপাদান পুনরুদ্ধার করতে এবং খরচ স্থিতিশীল করতে ইন-হাউস রিমেলড।
- ইস্পাত স্ক্র্যাপ, কার্বন পাতলা করতে এবং সামগ্রিক রচনার ভারসাম্য বজায় রাখতে যোগ করা হয়েছে।
- ট্যাপ করার আগে সূক্ষ্ম সমন্বয়ের জন্য ফেরোসিলিকন, ফেরোম্যাঙ্গানিজ এবং গ্রাফাইট সহ ফেরোঅ্যালয় এবং কার্বুরাইজার।
পরিষ্কার-পরিচ্ছন্নতা বেশিরভাগ লোকের প্রত্যাশার চেয়ে বেশি গুরুত্বপূর্ণ। তেল, পেইন্ট বা কাটিং ফ্লুইড বহনকারী স্ক্র্যাপ হাইড্রোজেন এবং সালফারকে গলিয়ে দেয় এবং সেই উপাদানগুলি পরে পোরোসিটি বা গ্রাফাইট হিসাবে দেখা যায় যা সঠিকভাবে গঠন করতে অস্বীকার করে। ইয়ার্ডে সাবধানে চার্জ বাছাই করা চুল্লিতে ঝামেলা বাঁচায়।
ধাপ দুই: একটি কুপোলা বা একটি আনয়ন চুল্লিতে গলে যাওয়া
কাপোলা গলে যাচ্ছে
ঐতিহ্যবাহী রুটটি একটি উল্লম্ব খাদ চুল্লিতে কোক পোড়ায়, যেখানে চুনাপাথর যোগ করা হয় প্রবাহ হিসাবে ছাই এবং সালফারকে স্ল্যাগে বহন করার জন্য। এটি ক্রমাগত এবং সস্তাভাবে উচ্চ আয়তনে গলে যায়, কিন্তু রসায়ন আরও বেশি প্রবাহিত হয় এবং লোহা সালফার গ্রহণ করে যা পরে অফসেট করতে হবে।
আনয়ন চুল্লি গলে যাওয়া
বেশিরভাগ আধুনিক জববিং ফাউন্ড্রিগুলি মাঝারি-ফ্রিকোয়েন্সি ইন্ডাকশন ফার্নেসগুলিতে গলে যায়। স্নানটি ইলেক্ট্রোম্যাগনেটিকভাবে আলোড়িত হয়, কয়েক মিনিটের মধ্যে নমুনা নেওয়া এবং সংশোধন করা যায় এবং ব্যাচের আকার কয়েকশ কিলোগ্রাম থেকে কয়েক টন পর্যন্ত ফ্লেক্স করা যায়। ফলাফল হল শক্ত কার্বন এবং সিলিকন নিয়ন্ত্রণ এবং ক্লিনার ধাতু, যে কারণে ইন্ডাকশন গলানোর কাজটি নির্দিষ্ট গ্রেড এবং পাতলা প্রাচীর বিভাগগুলির সাথে কাজ করে।
যে রুটই ব্যবহার করা হোক না কেন, ট্যাপের লক্ষ্য একই: সম্পূর্ণ গলিত লোহা মোটামুটি 1,450 থেকে 1,500 ডিগ্রি সেলসিয়াসে সুপারহিট করে, তাই এটি হিমায়িত হতে শুরু করার আগে একটি ছাঁচকে সম্পূর্ণরূপে পূরণ করতে পারে।
ধাপ তিন: নিদর্শন, ছাঁচ এবং কোর
চুল্লি কাজ করার সময়, ছাঁচের দোকান গহ্বর প্রস্তুত করে। একটি প্যাটার্ন সমাপ্ত অংশের আকার বহন করে এবং একটি মেশিনিং ভাতা এবং একটি সংকোচন ভাতা বহন করে, যেহেতু ধূসর লোহা ঘনীভূত এবং ঠান্ডা হওয়ার সাথে সাথে প্রায় এক শতাংশ সংকুচিত হয়। প্যাটার্নটি সবুজ বালিতে বা রজন-বন্ধনযুক্ত বালিতে প্যাক করা হয়, তারপর প্রত্যাহার করা হয়, অংশটির বাহ্যিক জ্যামিতির সাথে একটি গহ্বর রেখে যায়।
ফাঁপা বৈশিষ্ট্যগুলি কোর থেকে আসে, একটি বাইন্ডারের সাথে মিশ্রিত বালি থেকে তৈরি যা ঢালা থেকে বাঁচতে যথেষ্ট শক্তিশালী এবং পরে ভেঙে পড়ার জন্য যথেষ্ট শক্তিশালী আকারে পরিণত হয়। গেটিং এবং রাইজিং সিস্টেম সিদ্ধান্ত নেয় কিভাবে ধাতু গহ্বরে প্রবেশ করে এবং কীভাবে এটি সংকোচনকে ফিড করে এবং এটি প্রায়শই একটি পরিষ্কার ঢালাই এবং অভ্যন্তরীণ শূন্যতায় পূর্ণ এর মধ্যে পার্থক্য।
ধাপ চার: ঢালা, ইনোকুলেশন এবং সলিডিফিকেশন
1,450 থেকে 1,500 ডিগ্রি সেলসিয়াসে ট্যাপ করা লোহা প্রায় 1,350 থেকে 1,420 ডিগ্রি সেলসিয়াসে ঢেলে দেওয়া হয়। ঢালার ঠিক আগে বা সময়, অল্প পরিমাণে ফেরোসিলিকন যোগ করা হয়। এই ধাপটিকে ইনোকুলেশন বলা হয়, যা গ্রাফাইটকে শক্ত, অমার্জনীয় সাদা লোহার পরিবর্তে ফ্লেক্স হিসাবে গঠনের নিশ্চয়তা দেয়। এটি একটি শতাংশের ভগ্নাংশে পরিমাপ করা হয় এবং এটি প্রক্রিয়ায় প্রায় অন্য যেকোন কিছুর চেয়ে মেশিনযোগ্যতা নির্ধারণ করে।
ঢালা তাপমাত্রা, ঢালা সময় এবং স্রোতের আকৃতি সবকিছুই গুরুত্বপূর্ণ। খুব ঠান্ডা ঢালা এবং ধাতু misruns; খুব ধীরে ধীরে ঢালা এবং ঠান্ডা বন্ধ প্রদর্শিত. একবার ছাঁচটি পূর্ণ হয়ে গেলে, ঢালাইটি বালিতে শক্ত এবং শীতল হওয়ার জন্য রেখে দেওয়া হয়, তারপরে একটি কম্পিত ঝাঁঝরিতে ঝাঁকান।
ধাপ পাঁচ: ফেটলিং, স্ট্রেস রিলিফ এবং মেশিনিং
Shakeout শুধুমাত্র অর্ধেক পয়েন্ট. গেটস, রাইজার এবং ফ্ল্যাশ সরানো হয়, এবং ঢালাই একটি অভিন্ন পৃষ্ঠে বিস্ফোরিত হয়। যেখানে একটি অংশের পাশাপাশি পাতলা এবং পুরু অংশ রয়েছে, আমরা প্রায় 550 থেকে 600 ডিগ্রি সেলসিয়াসে একটি নিয়ন্ত্রিত স্ট্রেস-রিলিফ সাইকেল প্রয়োগ করি যাতে ঢালাই মেশিন করার আগে স্থির হয়ে যায়।
মেশিনিং হল যেখানে একটি ভাল ঢালাই নিজেকে প্রমাণ করে। আমরা এক ছাদের নিচে কাস্টিং, ফেটেলিং এবং ফিনিশিং চালিয়ে যাই, যার অর্থ গ্রাহকের সমাবেশ লাইনের পরিবর্তে অংশটি আমাদের মেঝেতে থাকাকালীন মাত্রাগত সমস্যা ধরা পড়ে।
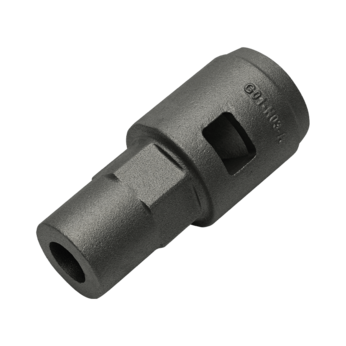
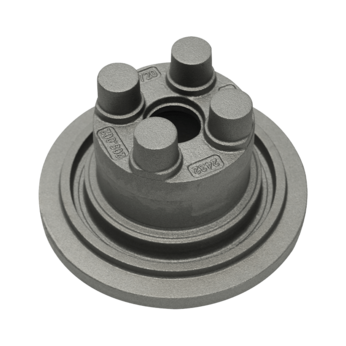
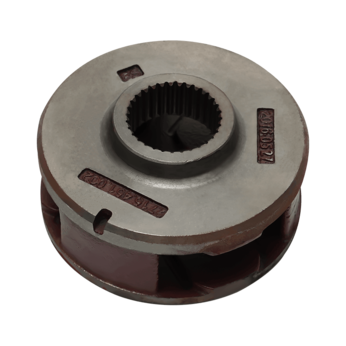
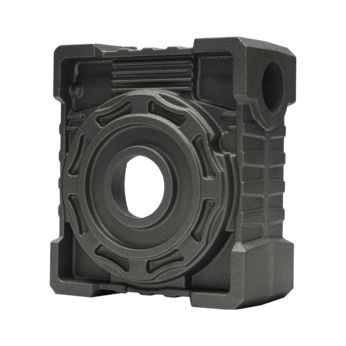
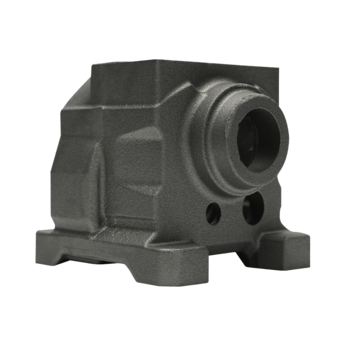
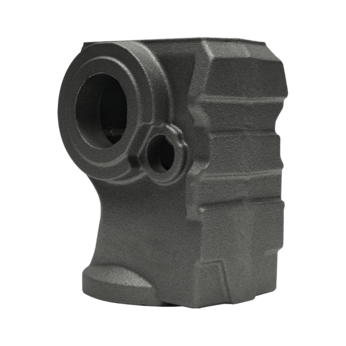
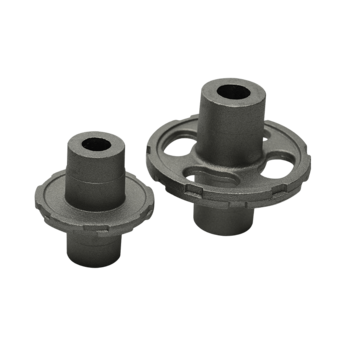
 ধূসর ঢালাই আয়রন ঢালাই এবং অ্যাপ্লিকেশন-ভিত্তিক উপাদান অটোমোটিভ, কৃষি, ভালভ, পাম্প, সেমিকন্ডাক্টর, রোবট এবং অন্যান্য আনুষঙ্গিক অ্যাপ্লিকেশনের জন্য ধূসর ঢালাই আয়রন ঢালাই অন্বেষণ করুন, অঙ্কন বা নমুনা থেকে কাস্টমাইজড উত্পাদন সহ। পণ্য দেখুন →
একটি ঢালাই জাহাজ কিনা তা নির্ধারণ করে গুণমান পরীক্ষা
ধূসর লোহা পরিষেবাতে ক্ষমাশীল কিন্তু উত্পাদনে ক্ষমাশীল, তাই নিয়ন্ত্রণ পয়েন্টগুলি কেবলমাত্র শেষে বসে না থেকে প্রক্রিয়াটির মাধ্যমে সঠিকভাবে চলে।
| মঞ্চ | চেক করুন | এটা কি ধরা |
|---|---|---|
| ঢালা আগে | গলানোর স্পেকট্রোমিটার বিশ্লেষণ | অফ-কম্পোজিশন কার্বন, সিলিকন বা ম্যাঙ্গানিজ |
| দৃঢ়করণের সময় | তাপীয় বিশ্লেষণ এবং কীলক পরীক্ষা | ঠান্ডা, দুর্বল ইনোকুলেশন, ভুল গ্রাফাইট গঠন |
| shakeout পরে | চাক্ষুষ এবং মাত্রিক পরিদর্শন | Misruns, বালি অন্তর্ভুক্তি, মূল স্থানান্তর, পাতলা দেয়াল |
| শিপিং আগে | কঠোরতা, মাইক্রোস্ট্রাকচার এবং চাপ পরীক্ষা | শক্ত দাগ, মোটা ফ্লেক আকার, আঁটসাঁট অংশে ফুটো |
ধূসর লোহা এবং নমনীয় আয়রন: এক অতিরিক্ত পদক্ষেপ, খুব ভিন্ন আচরণ
উপরের সবকিছুই ফ্লেক গ্রাফাইট তৈরি করে। নমনীয় লোহা একই গলন, ছাঁচনির্মাণ এবং ঢালা পথ অনুসরণ করে, তারপর ল্যাডলে ম্যাগনেসিয়াম ট্রিটমেন্ট পায় যা গ্রাফাইটকে ফ্লেক্সের পরিবর্তে নোডিউলে পরিণত করে। নোডিউলগুলি ম্যাট্রিক্সকে বাধা দেয় না, তাই ধাতব ধূসর লোহার স্যাঁতসেঁতে এবং মেকিনিবিলিটি অনেকাংশে রেখে প্রসার্য শক্তি, প্রসারণ এবং প্রভাব প্রতিরোধ ক্ষমতা অর্জন করে।
যদি আপনি একটি নির্দিষ্ট উপাদানের জন্য দুটি উপাদান ওজন করেন, আমরা একটি সরল-ভাষা ভাঙ্গন লিখেছি নমনীয় লোহা বনাম ঢালাই লোহা যা শক্তি, খরচ এবং সাধারণ অ্যাপ্লিকেশন পাশাপাশি তুলনা করে।
যেখানে ধূসর ঢালাই লোহার অংশ শেষ হয়
যেহেতু উপাদানগুলি সহজেই গলে যায়, মেশিনগুলি ভালভাবে কাজ করে এবং পরিচর্যায় মাত্রাগতভাবে স্থিতিশীল থাকে, ধূসর লোহার উপাদানগুলি চূড়ান্ত শক্তির চেয়ে যে কোনও জায়গায় শক্ততা এবং কম্পন স্যাঁতসেঁতে পদার্থকে শেষ করে:
- স্বয়ংচালিত হাউজিং, বন্ধনী এবং ব্রেক উপাদান.
- কৃষি যন্ত্রপাতির অংশ ধুলো, লোড এবং আবহাওয়ার সংস্পর্শে আসে।
- Reducer এবং গিয়ারবক্স হাউজিং যে লোড অধীনে শান্ত থাকতে হবে.
- তরল নিয়ন্ত্রণের জন্য ভালভ বডি, বনেট এবং ফিটিং।
- জল পাম্প হাউজিং, কভার এবং ইম্পেলার-সম্পর্কিত অংশ।
- সেমিকন্ডাক্টর এবং শিল্প রোবট সরঞ্জামের জন্য ফ্রেম এবং কাঠামোগত টুকরা।
ভালভ কাজ কেন উপাদান অব্যাহত থাকে তার একটি ভাল উদাহরণ। একটি ভালভ বডির চাপের টাইটনেস, থ্রেডযুক্ত সংযোগ যা টর্ক ধরে রাখে এবং একটি পৃষ্ঠ যা মেশিন করার পরে পরিষ্কারভাবে সিল করে, এবং ফ্লেক গ্রাফাইট আয়রন তিনটিই এমন দামে সরবরাহ করে যা কাস্ট স্টিলের সাথে মেলে না।
 ধূসর কাস্ট আয়রন ভালভ আনুষাঙ্গিক এবং উপাদান অগ্নিনির্বাপক, স্বয়ংচালিত, কৃষি, শক্তি, তেল/গ্যাস, এবং জল চিকিত্সা অ্যাপ্লিকেশনের জন্য OEM/ODM সমর্থন সহ বক্স কভার সহ গ্রে কাস্ট আয়রন ভালভ অংশগুলি পর্যালোচনা করুন। পণ্য দেখুন →
যেখানে একটি অঙ্কন উচ্চ প্রসার্য শক্তি বা প্রসারণের জন্য কল করে, আমরা ঢালা নমনীয় ঢালাই লোহা একই উদ্ভিদে, তাই একটি প্রকল্প সরবরাহকারী বা টুলিং দর্শন পরিবর্তন না করেই উপকরণগুলির মধ্যে স্থানান্তর করতে পারে।
আপনার নিজের আঁকা একটি ফাউন্ড্রি সঙ্গে কাজ
আমরা যা উত্পাদন করি তার বেশিরভাগই একটি ক্যাটালগ আইটেম নয়। OEM এবং ODM প্রকল্পগুলি সাধারণত একটি অঙ্কন, একটি লক্ষ্য মূল্য এবং সম্ভাব্যতা সম্পর্কে একটি প্রশ্ন দিয়ে শুরু হয়: প্রাচীরের পুরুত্ব কি কাস্টেবল, বিভাজন লাইনটি কোথায় বসতে হবে, কতটা মেশিনিং ভাতা বাস্তবসম্মত, এবং গ্রেডটি প্রয়োগের সাথে মেলে। সেখান থেকে আমরা প্যাটার্ন তৈরি করি, একটি নমুনা ঢালা, এটি পরিদর্শন করি এবং ব্যাচ উত্পাদন শুরু হওয়ার আগে প্রক্রিয়াটি নিশ্চিত করি।
যদি আপনার অংশটি একটি আদর্শ বিভাগে সুন্দরভাবে ফিট না হয় তবে এটি স্বাভাবিক। কাস্টম কাস্টিং হল একটি জবিং ফাউন্ড্রির দৈনন্দিন কাজ, ব্যতিক্রম নয়।
 শিল্প ব্যবহারের জন্য অন্যান্য ধূসর ঢালাই আয়রন আনুষাঙ্গিক শিল্প সরঞ্জাম, যানবাহন, নির্মাণ, পাইপলাইন, এবং অগ্নিনির্বাপক সিস্টেমের জন্য কাস্টম ধূসর ঢালাই লোহার জিনিসপত্র, গ্রাহকের অঙ্কন বা নমুনা থেকে উত্পাদিত। পণ্য দেখুন →
ধূসর ঢালাই আয়রন তৈরি করা নীতিগতভাবে জটিল নয়, তবে এটি ধারাবাহিকতাকে পুরস্কৃত করে: একটি পরিষ্কার চার্জ, একটি নিয়ন্ত্রিত গলিত, একটি ছাঁচ যা এটির জন্য ডিজাইন করা হয়েছে তা পূরণ করে এবং একটি পরিদর্শন রুটিন যা ভ্রমণের আগে সমস্যাগুলি ধরে। আপনি যদি ধূসর লোহার উপাদানগুলি সোর্সিং করেন এবং এমন একজন সরবরাহকারী চান যিনি এটির আশেপাশে না থেকে প্রক্রিয়াটির মাধ্যমে কথা বলতে পারেন, আমরা আপনার অঙ্কনগুলি পর্যালোচনা করতে এবং ব্যবহারিক কী তা আপনাকে সরাসরি উত্তর দিতে পেরে খুশি৷